29.09.2026 - 09:18
Жаңа лазер, табақ бүгетін пресс немесе роботтандырылған ұяшық жеке операцияны бір сәтте жақсарта алады. Дегенмен, егер материал әлі де тиегішті күтіп тұрса, бағдарламалар қолмен дайындалса, ал дайын бөлшектер процестер арасында жиналып қалса — зауыт тек «автоматтандыру аралын» құрған болып шығады. Өндірісті автоматтандыруды қалай біріктіру керектігін түсіну — жабдықты, материалдық ағындарды, деректерді және адамдарды айқын белгіленген өндірістік мақсат айналасында біріктіруді білдіреді.
Жұқа табақ металдан бұйымдар шығаратын өндірушілер үшін дұрыс жоба сирек жағдайда ең көп робототехника қолданылған немесе жабдықтың техникалық сипаттамалары ең жоғары жоба болып табылады. Бұл — өткізу қабілетін шектейтін тар орынды жоятын, өнім сапасын сақтайтын және пайдалануға берілгеннен кейін көп жыл бойы техникалық қолдау көрсетуге болатын жоба. Ал кезең-кезеңмен интеграциялау жоспары бұл нәтижені әлдеқайда болжамды етеді.
Өндірістегі тар орыннан бастаңыз
Автоматтандыру жабдықтар каталогына емес, нақты өндірістік деректерге сүйенуі керек. Бөлшектердің репрезентативті тобының маршрут картасын құрыңыз — келіп түскен металл табақтан бастап қапталған бұйымға дейін. Баптау, кесу, иілу, орын ауыстыру, кезекте күту және қайта өңдеу уақытын, оператордың қатысу деңгейін және материал жүріп өтетін қашықтықты тіркеңіз.
Көптеген металл өңдеу кәсіпорындарында тар орын кесу немесе иілу циклінің өзі емес. Бұл қоймадан табақ беру, құрал ауыстыру, бағдарламаны іске қосу, бөлшектерді сұрыптау, келесі операцияға беру немесе екінші ауысымда білікті операторлардың жетіспеуі болуы мүмкін. Бұл мәселелердің әрқайсысы өз шешімін талап етеді.
Мысалы, автоматты тиеу және түсіру жүйесі бар лазерлік станок дербес жұмыс уақытын ұлғайтуға мүмкіндік береді. Алайда егер бөлшектер кейін иілуге дейін сағаттап қолмен сұрыпталса, ол тапсырыстарды орындаудың жалпы мерзімін қысқартпайды. Мұндай жағдайда пішу (нестинг) тәртібіне, бөлшектерді таңбалауға, буферлік аймақтарды басқаруға және иілу учаскесінің өнімділігіне кем емес назар аудару қажет.
Технологияны таңдамас бұрын бизнес-мақсатты тұжырымдаңыз. Бұл адамсыз өндіріс (lights-out) көлемін ұлғайту, тапсырыстарды орындау мерзімін қысқарту, аяқталмаған өндіріс көлемін азайту, орын ауыстыру шығындарын төмендету, қайталанғыштықты арттыру немесе өндірістік алаңдарды кеңейтпей қуатты ұлғайту болуы мүмкін. Нақты мақсат баламаларды салыстыруға және өтелімділікті тек станоктардың жүктемесі бойынша ғана емес есептеуге мүмкіндік береді.
Автоматтандыруды материалдық ағын айналасында қалай біріктіруге болады
Материалдық ағын — автоматтандырылған зауыттың физикалық қаңқасы. Табақ металды өңдеу ауыр, алуан түрлі және көбінесе шағын сериялы материалмен байланысты. Егер материалды орын ауыстыру станоктардың жұмысынан ажыратылса, автоматтандырудың пайдасы тоқтап қалулар мен артық тиеу-түсіру операцияларында тез жоғалады.
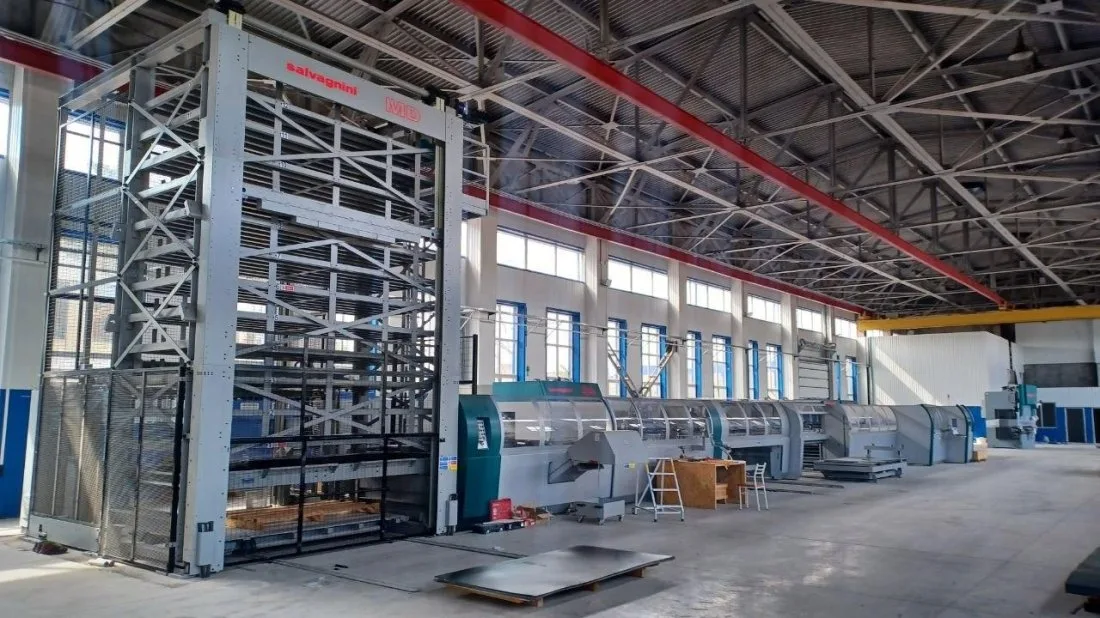
Шикізаттың қоймаға қалай түсетінін, қалай сәйкестендірілетінін және әр операцияға қалай жететінін анықтаудан бастаңыз. Тік автоматтандырылған қойма өндірістік алаңдарды үнемдеуге және қолда бар табақтардың ашық есебін қамтамасыз етуге мүмкіндік береді. Қосылған тиеу жүйелері материалды ауысымдық тапсырмаға сәйкес лазерлік кесу кешендеріне, координаттық-тесу немесе құрама станоктарға бере алады. Мақсат жай ғана автоматты орын ауыстыру емес, қажетті материалды дәл уақытында жеткізетін сенімді әрі қадағаланатын ағын.
Дәл осындай жоспарлау кесуден кейін де қажет. Бөлшектерге автоматты түрде қаттау, сұрыптау, паллеттеу, буферлеу немесе иілуге тікелей беру қажет пе, соны бағалаңыз. Ұсақ бөлшектер, қалдық қаңқа рамасы, қорғаныш үлдірлер, аралас материалдар және тапсырыстардың жиі ауысуы — мұның бәрі орын ауыстыру тұжырымдамасына әсер етеді. Жоғары автоматтандырылған тасымалдау жүйесі тұрақты ірі сериялы өндіріс үшін ақталады, ал икемді буфер мен нақты ұйымдастырылған қолмен өңдеу нүктесі ауқымды номенклатура үшін тиімдірек инвестиция болуы мүмкін.
Цехтың жоспарлануы жабдықтың мүмкіндіктерінен кем маңызды емес. Жиі қолданылатын маршруттардың ұзындығын қысқартыңыз, қызмет көрсету үшін қауіпсіз қолжетімділікті сақтаңыз және паллеттерге, ақауға және стандартты емес жағдайларға орын қарастырыңыз. Сызбада тиімді көрінетін жоспарлау, егер операторлар көршілес жабдықты тоқтатпай құралды ауыстыра, сапаны тексере немесе қатені жоя алмаса, шын мәнінде сәтсіз болуы мүмкін.
Станоктарды, бағдарламалық қамтамасыз етуді және деректерді біріктіріңіз
Физикалық интеграцияның өзі үйлесімді өндірістік жүйе құрмайды. Бағдарламалық деңгей құнды есептеуді, тапсырыстарды, бағдарламалауды, пішуді, жоспарлауды, қойма қорларын, жабдықтың күйін және сапа деректерін кәсіпорынның міндеттеріне сәйкес деңгейде байланыстыруы тиіс.
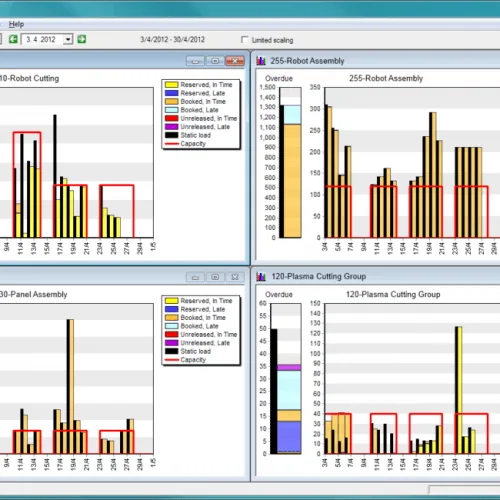
Көптеген металл өңдеу зауыттары үшін бірінші басымдық — өтпелі бағдарламалау және пішуді оңтайландыру. Бірыңғай бағдарламалық орта технологтар жұмысының қайталануын азайтады, өңдеу параметрлерін стандарттайды және материалды пайдалану коэффициентін арттырады. Ол сондай-ақ жоспарлаушыларға табақ қалдықтарын, өндірістік тапсырыстарды, жабдық жүктемесін және тапсыру мерзімдерін көруге мүмкіндік береді.
Станоктарды интеграциялау цехтан нақты кері байланысты қамтамасыз етеді. Күй деректері станоктың жұмыс істеп тұрғанын, материал күтіп тұрғанын, қатеге байланысты тоқтағанын немесе баптауда екенін көрсетеді. Бұл айырмашылық принципті түрде маңызды: егер зауыт тапсырыстарды дұрыс емес ретпен іске қосу салдарынан жеткізілімдерді бәрібір кешіктіріп жатса, жүктеме коэффициенті жоғары мониторинг панелінің пайдасы шамалы.
Бағдарламалық қамтамасыз ету функцияларын олар қандай шешімдерді жақсартатынын түсінбей сатып алмаңыз. Практикалық сұрақтар қойыңыз: басымдықтар өзгерген кезде кестені кім түзетеді? Материалдар бойынша негізгі деректерге кім жауап береді? Нұсқаларды бақылаудан өткен тексерілген бағдарламалар станокқа қалай түседі? Қандай апаттық сигналдар оператордың, қызмет көрсету бөлімінің немесе жеткізушінің техникалық қолдау қызметінің араласуын талап етеді? Жауапкершіліктің нақты бекітілуі ешкім пайдаланбайтын құнды деректердің жинақталу мәселесінің алдын алады.
Қолданыстағы ERP немесе MES жүйелерімен интеграцияны алдын ала жоспарлау керек. Бұл әрқашан ауқымды жеке жобаны талап ете бермейді. Кейбір жағдайларда тапсырыстар, маршруттық карталар, материалға қажеттілік және орындалу деректері бойынша басқарылатын алмасу жеткілікті. Интеграция тереңдігі тапсырыстар көлеміне, бөлшектердің күрделілігіне, жоспарлау тәртібіне және енгізіліп қойған жүйелерге байланысты.
Автоматтандыруды өнім номенклатурасына сәйкес таңдаңыз
Сериялық бөлшектер үшін барынша өнімді конфигурация шағын партиялар мен жиі конструкторлық өзгерістер үшін тым қатаң болып шығуы мүмкін. Автоматтандыру бөлшектердің технологиялық топтарына, партия өлшемдеріне, материалдар ауқымына, сапа талаптарына және өндірісті дамыту жоспарларына сәйкес келуі тиіс.
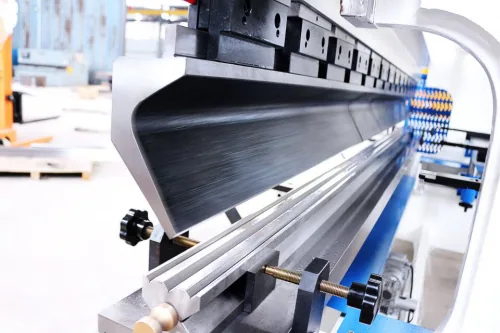
Роботтандырылған табақ иілу кешені жоғары қайталанғыштықты қамтамасыз етеді және қолайлы бөлшектерде қол еңбегіне тәуелділікті азайтады. Алайда ол роботтың тұрақты ұстауы мен процестің болжамды жүруі ескеріліп жобаланған немесе іріктелген бұйымдарды талап етеді. Жиі қайта баптауды қажет ететін күрделі бөлшектерді икемді қолмен басқарылатын немесе жартылай автоматты табақ иілу прессінде өңдеу тиімдірек болып қалуы мүмкін. Шешім теориялық цикл уақытына емес, нақты өндірістік деректерге сүйенуі керек.
Дәл осы қағида панель иілу станоктарындағы автоматты иілуге, тесуге, лазерлік кесуге, бұдырларды тазалауға және әрлеуге де қолданылады. Бөлшектерді габариттері, қалыңдығы, материалы, геометриясының күрделілігі, аударуды қажет етуі, рұқсаттамалары және жылдық көлемі бойынша бағалаңыз. Содан кейін тұрақты іркілістер тудырмай автоматты түрде өңделе алатын номенклатураның пайыздық үлесін анықтаңыз.
Жоғары сыныпты жабдық оның әлеуетін іргелес инфрақұрылым қолдаған кезде ең құнды болады. Жылдам талшықты лазерге материалдың үздіксіз берілуі және келесі учаскелердің жеткілікті өнімділігі қажет. Автоматты иілу желісіне дәл дайындамалар мен бағдарламаларды тәртіппен басқару керек. Тік қоймаға қалдықтардың дұрыс есебі қажет. Интеграция — бұл тізбек, және оның нақты өнімділігін ең әлсіз буын анықтайды.
Пайдалануға кезең-кезеңмен енгізіңіз және ағымдағы өндірісті қорғаңыз
Зауытты автоматтандыру жобасын жай ғана жабдық монтажы емес, өндірістік процесті жаңғырту ретінде қарастыру керек. Оңтайлы тәсіл әдетте кезең-кезеңмен жүзеге асады: процесті пысықтау, бөлшектер топтарын валидациялау, операторларды оқыту, деректер алмасуды тұрақтандыру және тек содан кейін дербес немесе толық интеграцияланған жұмысқа көшу.
Монтаж басталғанға дейін күтілетін бизнес-нәтижені көрсететін қабылдау критерийлерін тұжырымдаңыз. Олар таңдалған бөлшектер топтары бойынша өнімділікті, алғашқы ұсынудан жарамды өнім шығу пайызын (first-pass quality), баптау уақытының қысқаруын, материалдардың қадағалануын, жұмыс уақытының нысаналы көрсеткіштерін, қауіпсіздікті және тоқтап қалған кездегі іс-әрекет регламентін қамтуы мүмкін. Әр көрсеткішті тексеру әдістемесін келісіп алыңыз.
Жабдық келгенге дейін энергия ресурстарын, іргетастарды, желілік қосылымдарды, қауіпсіздік аймақтарын, материалдарды орналастыру орындарын және жүк көтеру жұмыстарының жоспарларын дайындаңыз. Кідірістер станоктың өзінен гөрі осы түйіскен жерлерде жиі туындайды. Игеру кезеңінде жаңа ұяшық тұрақты өнімділікке шыққанша аса маңызды тапсырыстар үшін сыналған резервтік процесті сақтаңыз.
Оқыту станокты басқарумен шектелмеуі тиіс. Операторлар тиеу ережелерін, іркілістен кейін қалпына келтіру тәртібін, сапаны бақылау әдістерін, бағдарламаларды таңдауды және мәселелерді жоғары деңгейге жеткізу регламентін түсінуі керек. Қызмет көрсетуші персоналға техникалық қызмет көрсету регламенттері, қосалқы бөлшектер жоспары, диагностикаға қолжетімділік және техникалық қолдау байланыстары қажет. Басшыларға өндірістік деректерді операторларға қысым көрсетудің формалды құралы ретінде пайдаланбай, дұрыс түсіндіруді үйрену маңызды.
Italian Machinery Association-да интеграцияны қолдау жабдықты жеткізумен шектелмейді, өйткені дәл монтаж, оқыту, сервис және техникалық қызмет көрсету жаңа жүйенің күнделікті пайдалануда жоспарланған қуатқа шығатын-шықпайтынын анықтайды.
Нәтижелерді бір айлық жұмыстан кейін бағалаңыз
Автоматтандыру туралы тек қабылдау сынақтары бойынша пікір айтпаңыз. Алғашқы апталар материал беруде, тапсырыстарды шығаруда, операторлардың сенімділігінде, қызмет көрсету қажеттілігінде және номенклатура құрылымында нақты ауытқуларды көрсетеді. Нәтижелерді бастапқы тар орынға қатысты қадағалаңыз және тұрақты жұмыс кезеңін базалық көрсеткіштермен салыстырыңыз.
Пайдалы метрикаларға мыналар жатады: ауысымдағы өнім шығару, тапсырысты орындау уақыты, кезекте күту уақыты, жабдықтың дайындық коэффициенті, материалды пайдалану коэффициенті, алғашқы ұсынудан тапсырылған өнім пайызы, бір бөлшекке келетін қол операцияларының саны және қол жұмысының күнделікті рутинасынан жоғары қосылған құны бар міндеттерге бағытталған босатылған адам-сағаттар. Ауытқуларды орташа көрсеткіштер сияқты мұқият талдаңыз. Тапсырыстардың 80%-ында тиімді жұмыс істейтін ұяшық, егер қалған 20% күн сайын іркілістер тудырса, әлі де жетілдіруді қажет етеді.
Алынған деректерді жақсартудың келесі қадамын анықтау үшін пайдаланыңыз. Бұл бағдарламалық алгоритмді түзету, қойманы қосу, қосымша құрал-жабдық, пішуді оңтайландыру, сапаны бақылаудың жаңа бекеті немесе іргелес процесті автоматтандыру болуы мүмкін. Өндірісті автоматтандыру әр кезең оқшауланған технологияны жай ғана қоспай, процестің келесі берілуін жақсартқан кезде экономикалық тұрғыдан негізделген болады.
Практикалық мақсат — жабдық, материалдар мен ақпарат барынша аз кідіріспен және асығыс шұғыл шешімдерсіз қозғалатын зауыт алу. Мұндай жүйені тексерілген тар орындарды бірінен соң бірін жоя отырып, бірізді түрде құрыңыз, сонда автоматтандыру қымбат мәселеге айналмай, бақыланатын инвестиция болып қала береді.