Штамптау теориясы негіздерінің қысқаша курсы
Құралдың қызмет ету мерзімін ұзарту үшін бірнеше негізгі ережелерді сақтау қажет:
- Білім мен қауіпсіздік: Оператор станокты жақсы білуі, штамптау теориясының негіздерінен хабардар болуы және осы жабдықта орындалған алдыңғы әрі ағымдағы операциялар туралы ақпараттандырылуы тиіс. Жұмыс барысында барлық қауіпсіздік ережелері мен нормалары тиісінше сақталуы керек;
- Саңылау: Материалдың қалыңдығына және оның физикалық қасиеттеріне байланысты саңылауды дұрыс таңдау;
- Құралға техникалық қызмет көрсету: Құралды өз уақытында қайрау және оны кейіннен размагниттеу (магнитсіздендіру);
- Майлау: Құралды жүйелі түрде майлап тұру ёки жабыны бар құралдарды пайдалану;
- Үйлесімділікті (соостықты) тексеру: Адаптерлерді, пуансон ұстағыштарды, сондай-ақ пуансон мен матрицаның соостығын мерзімді түрде тексеріп тұру;
- Бағдарламалау: Бағдарламалау кезінде штамптау режимдерін дұрыс таңдау.
Бағдарламалау кезіндегі маңызды ақпарат
Сыртқы кесінділер мен бұрыштарды бағдарламалау кезінде олардың өңдеу аймағы бөлшектің шеттерінен 2…3 мм шығып тұруы керек екенін ескеру қажет.
Егер қандай да бір ойық немесе тесік бір соққымен өңделмейтін болса, оны өңдеуді кейінгі соққылар кезінде құрал әрқашан өзінің үлкен ауданымен жұмыс істейтіндей етіп бағдарламалау керек. Бұл контурды өңдеуге де қатысты.
Кейбір құрал өндірушілері өңдеуді құралдың пайдалану коэффициенті кемінде 70% болатындай етіп бағдарламалауды ұсынады. Егер қандай да бір жағдайларға байланысты бұл шарттармен өңдеуді бағдарламалау мүмкін болмаса, онда ауданы азырақ құралды бөлек немесе басқа құралмен комбинацияда пайдалану керек.
Ең кіші пуансон өлшемінің материал қалыңдығына тәуелділігі
Материалдың қалыңдығы маңызды аспект болып табылады, әсіресе тесіктердің диаметрі немесе қабырғаларының бірі өңделетін металл қаңылтырының қалыңдығына жақын болса.
- Негізгі ереже: Пуансон диаметрі қаңылтыр қалыңдығынан кем болмауы керек.
- Ерекшеліктер: Бұл гидравликалық тескіш престерде мүмкін, өйткені тесу жылдамдығы реттеледі.
- Жұмсақ материалдар: Белгілі бір жағдайларда қалыңдығы тесік диаметрінен үлкен материалды тесуге болады, мысалы, алюминий немесе мыс сияқты жұмсақ материалдарды тесу кезінде. Дегенмен, бұл жағдайда құралдың қызмет ету мерзімі біршама az болатынын ескерген жөн.
Оңтайлы саңылауды анықтау
Пуансон мен матрица арасындағы саңылау құралдардың қызмет ету мерзіміне, сондай-ақ өңделетін бөлшектің дәлдігі мен тегістігіне едәуір әсер етеді. Саңылау материалдың физикалық қасиеттері мен қалыңдығына сүйене отырып анықталады. Саңылауды дұрыс баптау құралдың оңтайлы тозуын сақтай отырып, тиісті сападағы бөлшектерді алуға мүмкіндік береді.
- Жеткіліксіз саңылау миналды сападағы тесіктерді алуға мүмкіндік береді, бірақ құралға түсетін үлкен жүктемеге байланысты оның тозуы максималды болады.
- Үлкейтілген саңылау бөлшектерде бұдырлардың (қылаулардың) пайда болуына әкеледі және тесік шеттері тегіс болмайды.
Оңтайлы саңылауды анықтау кестесі
Оңтайлы саңылау материалға және оның қалыңдығына байланысты анықталады:
| Материал | Материал қалыңдығы | Минимум | Стандарт | Максимум |
|---|---|---|---|---|
| Алюминий / Мыс / Жез (Беріктік шегі: 20÷25 кг/мм²) | 2 мм-ге дейін | 8% | 10% | 12% |
| 2 мм-ден 4 мм-ге дейін | 10% | 12% | 15% | |
| 4 мм-ден астам | 12% | 15% | 20% | |
| Жұмсақ болот (болат) (Беріктік шегі: 30÷40 кг/мм²) | 2,5 мм-ге дейін | 15% | 18% | 20% |
| 2,5 мм-ден 5 мм-ге дейін | 18% | 22% | 25% | |
| 5 мм-ден астам | 20% | 25% | 30% | |
| Тот баспайтын болат (Беріктік шегі: 60÷80 кг/мм²) | 1,5 мм-ге дейін | 15% | 20% | 22% |
| 1,5 мм-ден 3 мм-ге дейін | 18% | 22% | 25% | |
| 3 мм-ден астам | 20% | 25% | 28% |
*Ескертпе: Саңылау мәндері өңделетін материал қалыңдығының пайызымен көрсетілген.
Пуансондарды қаптау
Жұмыс сипаттамаларын жақсарту үшін пуансондардың бетін арнайы қорғаныс қабатымен қаптауға болады. Бұл құралдың тозуға төзімділігін және майлануын арттыруға мүмкіндік береді. Қойылған міндеттерге байланысты әрбір құрал өндірушісі қаптаманың бірнеше түрін ұсынады.
Құралды қайрау
Кәсіби қайрау штамптау құралдарының ұзақ әрі тұрақты өнімділігіне кепілдік береді. Құралды қайрау — бұл операторлар ажарлау станоктары мен аксессуарлардың көмегімен жүзеге асыра алатын оңай, жылдам әрі үнемді процесс. Станоктардың, жабдықтардың және нұсқаулықтардың кең ассортиментінің арқасында тапсырыс берушінің барлық қажеттіліктерін қанағаттандыруға болады.
Қайрау бойынша ұсыныстар:
- Уақытылы болуы: Материалдың тозуын минималды деңгейге дейін азайту үшін тозудың алғашқы белгілері пайда болған кезде (кескіш жиектегі радиус 0,15 мм-ден асқанда) қайрау ұсынылады.
- Ажарлау әдісі: Құрал өндірушілері, әдетте, "суық кесу" деп аталатын боразонды ажарлауды немесе жұмсақ ажарлауды пайдалануды ұсынады.
- Дөңгелек параметрлері: Ажарлау үшін қаттылығы D-дан J-ға дейін және түйіршіктілігі 45-тен 60-қа дейінгі стандартты электрокорунд дөңгелегін пайдалануға болады.
- Салқындату: Аз мөлшердегі материалды алып тастау қарқынды салқындату арқылы жүзеге асырылуы тиіс. Бұл ережені сақтамау беріктіктің жоғалуына, микрожарықшақтарға және құралдың сынуына әкелуі мүмкін.
- Размагниттеу: Ажарлаудан кейін қалдықтардың атылып шығуын болдырмау үшін құралдарды міндетті түрде размагниттеу (магнитсіздендіру) қажет.
- Ұзындықты өтеу (компенсация): Кайрау нәтижесінде ұзындықтың кемуін өтеуді ескере отырып, пуансондарды баптаңыз.
- Үлкен қалыңдықтар: Материалдың үлкен қалыңдығы үшін еңіс бұрышы үлкейтілген пуансондарды және саңылауы үлкен матрицаларды пайдаланыңыз.
Еңісі (қиғаштығы) бар пуансондарды қайрау
Артықшылықтары:
- Шу деңгейін төмендету
- Штамптау күшін азайту
- Металл қалдықтарын шығаруды жақсарту
- Соққы жүктемесін азайту
Белгілі бір штамптау шарттарына арналған еңістердің бірнеше түрі бар:
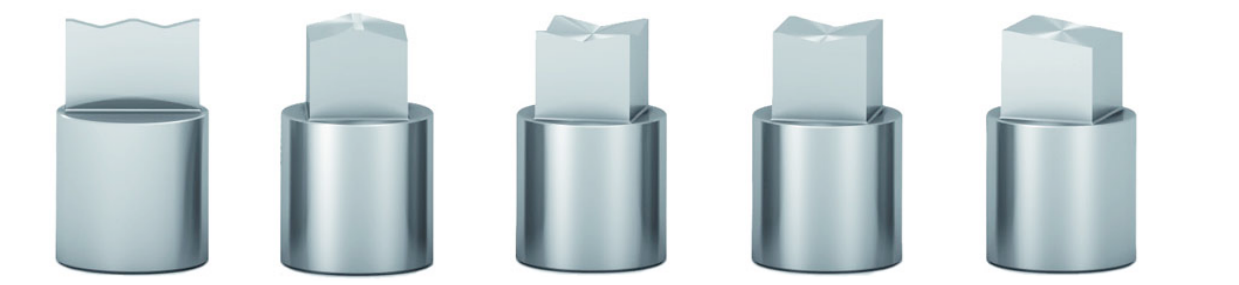
| құралдарды қайрау және үлкен қалыңдықтар үшін |
бірқалыпты жүктеме және үлкен қалыңдықтар үшін |
шағын қалыңдықтар үшін – үлкен пішіндерді кесу |
шағын қалыңдықтар үшін – шағын пішіндерді кесу |
шағын қалыңдықтар үшін – шағын пішіндерді кесу |
Мүмкін болатын мәселелер және оларды шешу
Құралды пайдалану барысында ақаулар туындауы мүмкін. Төменде жедел диагностика жасау және ақауларды жоюға арналған кесте келтірілген:
| Мәселе | Мүмкін себебі | Шешімі |
|---|---|---|
| Шамадан тыс бұдырлар (қылаулар) | • Пуансон мен матрица арасындағы саңылау қате • Құралдардың тозуы • Құрал бөліктерінің ығысуы |
• Матрицаны ауыстырыңыз • Құралдарды қайраңыз немесе ауыстырыңыз • Құрал бөліктерінің соостығын тексеріңіз |
| Пуансонның немесе матрицаның сынуы | • Пуансон мен матрица арасындағы саңылау қате • Құралдардың тозуы • Берілген қалыңдыққа сәйкес келмейтін пуансон немесе қате технология |
• Матрицаны ауыстырыңыз • Құралдарды қайраңыз немесе ауыстырыңыз • Құралды ауыстырыңыз немесе технологияны өзгертіңіз |
| Пуансон ажыратылмайды немесе кептеліп қалады | • Пуансон мен матрица арасындағы саңылау қате • Майлаудың жеткіліксіздігі • Материал тым қатты |
• Матрицаны ауыстырыңыз • Құралды майлаңыз немесе арнайы қаптамасы бар пуансондарды пайдаланыңыз • Серіппелерді ауыстырыңыз |
| Құралдардың жоғары тозуы | • Пуансон мен матрица арасындағы саңылау қате • Қатты немесе абразивті материал • Құрал бөліктерінің ығысуы • Қате технология • Құралды қате немесе өз уақытында қайрамау |
• Матрицаны ауыстырыңыз • Арнайы қаптамасы бар пуансондарды пайдаланыңыз • Құрал соостығын тексеріңіз • Технологияны өзгертіңіз • Тексеру мен ТҚК-ны жиірек жүргізіңіз • Өз уақытында қайраңыз |
| Металл қалдықтарының атылып шығуы (көтерілуі) | • Пуансон ұзындығының жеткіліксіздігі • Тым жұқа қаңылтырды тесу • Майдың артықтығынан қалдықтардың жабысуы • Қайраудан кейін құрал магнитсіздендірілмеген |
• Пуансон ұзындығын реттеңіз • Қиғаш қайралған пуансонды немесе арнайы матрицаны пайдаланыңыз • Май берілісін азайтыңыз, артығын сүртіңіз немесе сұйықтау майды пайдаланыңыз • Қайраудан кейін әрқашан құралдарды магнитсіздендіріңіз |
| Кескіш жиектердің үгітілуі (уатылуы) | • Пуансон мен матрица арасындағы саңылау қате • Құрал бөліктерінің ығысуы • Қалдықтардың атылып шығуы және оның салдарынан қос қалыңдықты тесудің туындауы • Қате технология • Өз уақытында қайрамау |
• Матрицаны ауыстырыңыз • Құрал соостығын тексеріңіз • Қалдықтардың атылып шығуымен күресу әдістерін пайдаланыңыз • Технологияны өзгертіңіз • Құралды өз уақытында қайраңыз |