


Масштабталатын автоматтандырылған материалдарды өңдеу жүйелері
Лазер раскройды санаулы минутта аяқтай алады, бірақ парақтар жүк тиегішті күтіп тұрғанда, бөлшектер операциялар арасында таңбалаусыз жатқанда немесе гибка станогының операторы келесі жинақты іздегенде өндіріс бәрібір сағаттап уақыт жоғалтады. Автоматтандырылған материалдарды тасымалдау жүйелері шикізаттың, аяқталмаған өндіріс пен дайын бөлшектердің зауыт ішіндегі қозғалысын бақылай отырып, бұл шығындарды жояды. Табақты металл өндірушілері үшін автоматтандыру өздігінен мақсат емес. Мақсат — қоймадан кесуге, иуге, өңдеуге және жөнелтуге дейінгі тұрақты ағынды қамтамасыз ету.
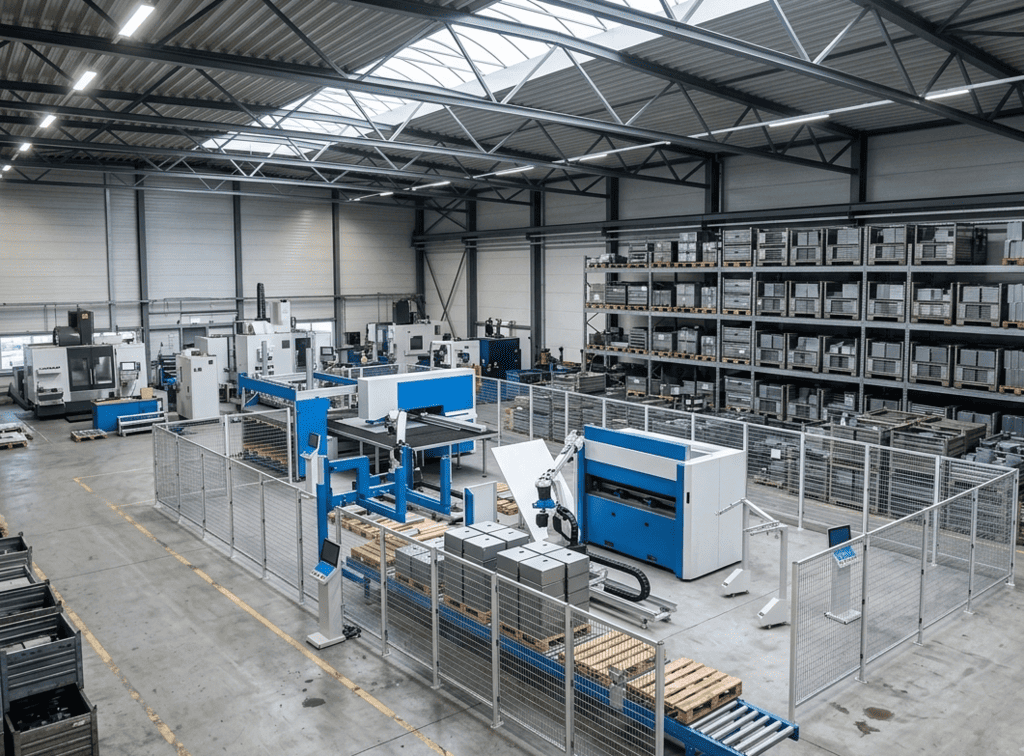
Дұрыс жүйе кесу мен бүгуге қатысы жоқ уақытты қысқартады, материал сапасын сақтайды және өндіріс топтарына болжамдырақ кесте береді. Қате таңдалған жүйе нақты тар жерді шешпей, қосымша күрделілік әкелуі мүмкін. Дәл осы айырмашылық әрбір инвестициялық шешімге негіз болуы тиіс.
Бұл кейінгі кезеңдерге де қатысты. Бүгу учаскесіне толық емес партиялармен келетін бөлшектер үзік-үзік жұмыс тудырады. Анықталмаған бөлшектер сапа қаупін тудырады. Келесі операциядан тым алыс орналасқан паллеттер оператордың уақытын алады және автопогрузчик қозғалысын арттырады. Бұл шағын қолайсыздықтар емес — ауысым бойы олар жабдықты пайдалану деңгейін төмендетіп, жеткізу мерзімдерін бақылауды қиындатады.
Автоматтандырылған өңдеу жұмыс моделін өзгертеді. Тиеу және түсіру құрылғылары кесу станоктарын үздіксіз қамтамасыз етеді. Мұнаралар мен тік сақтау жүйелері қажетті материалды қажетті жерге орналастырады. Конвейерлер, штабельдеушілер, робот ұяшықтары және бөлшектерді сұрыптау шешімдері жұмысты қайталанатын логика бойынша тасымалдайды. Өндірістік бағдарламалық жасақтама материалдың физикалық қозғалысын жайғастыру, бағыттау, қор және тапсырыс басымдықтарымен байланыстырады.
Ең жақсы нәтиже — жай ғана қолмен жасалатын операциялардың азаюы емес. Бұл цехтағы жоспарланбаған шешімдердің азаюы.
Кез келген металл өңдеу кәсіпорнына сай келетін жалғыз конфигурация жоқ. Стандартты өлшемдегі парақтардың үлкен көлемін өңдейтін кәсіпорынның қажеттіліктері материалдар жиі ауыстырылатын, өлшемнен тыс дайындамалары бар және қысқа өндіріс сериялары бар тапсырыс бойынша жұмыс істейтін шеберханадан өзгеше. Жүйенің құрылымы өндіріс құрылымына сай болуы тиіс.
Автоматты тиеу жүйелері көбіне лазерлік кесу, штампілеу және аралас штампілеу-лазер операциялары үшін бірінші практикалық қадам болып табылады. Олар парақтарды паллет станциясынан, кассета жүйесінен немесе сақтау мұнарасынан тікелей станокқа беруі мүмкін. Түсіру жүйелері одан кейін қолданылуына байланысты өңделген парақтарды, қаңқаларды немесе дайын дайындамаларды алып тастайды.
Бірнеше материал, қалыңдық және маркамен жұмыс істейтін өндірістер үшін тік қойма едәуір үлкен пайда әкелуі мүмкін. Ол қорды орталықтандырады, парақтарды зақымданудан қорғайды, еден алаңын пайдалануды азайтады және қорды жалғанған өндіріс жабдығына қолжетімді етеді. Дұрыс интеграцияланғанда сақтау пассивті сөре орнынан белсенді өндіріс ресурсына айналады.
Маңызды сұрақ — цикл уақыты. Тиеу жүйесі станоктың күтуін болдырмау үшін материалды жеткілікті жылдам толықтыруы керек. Ол сондай-ақ өндірісте қолданылатын парақ форматтарына, салмағына, беткі қабат жағдайына және қорғаныс пленкаларына сай болуы керек. Тек стандартты көміртекті болат парақтарға арналған жүйе нәзік тот баспайтын болатқа, алюминийге немесе алдын ала өңделген материалға сай келмеуі мүмкін.
Парақ өңделгеннен кейін, егер бөлшектер араласып кетсе, зақымдалса немесе бақыланбайтын кезекте тұрып қалса, құндылық тез жоғалуы мүмкін. Автоматтандырылған түсіру және сұрыптау жүйелері компоненттерді тапсырыс, бүгу бағдарламасы, тораптама немесе межелі орын бойынша бөле алады. Бұл қадағалауды жақсартады және жоғары өнімді кесу жабдығының айналасындағы қолмен сұрыптау жүктемесін азайтады.
Әр өндіріске толық автоматтандырылған сұрыптау қажет емес. Азырақ әртүрлілігі бар ортада белгіленген паллеттерге автоматты түсіру жеткілікті болуы мүмкін. Дегенмен бірнеше тапсырыс бойынша көптеген кішкентай бөлшектер шығаратын өндірушілер үшін сұрыптау мен буферлеу жұмыс күшіне тәуелділіктің және өндіріс қателерінің маңызды көзін жоюы мүмкін.
Буфер сыйымдылығы да маңызды. Егер бөлшектер кесуден буферге автоматты түрде өтсе, ал бүгу учаскесі баптауды ауыстыру кезінде оларды қабылдай алмаса, жүйеге анық белгіленген ұстап тұру стратегиясы қажет. Автоматтандыру қалыпты ауытқуларды сіңіруі керек, кептелісті бір процестен екіншісіне ауыстырмауы керек.
Автоматтандырылған бүгу ұяшықтары бүгу престерін немесе панель бүгу машиналарын роботтармен, құрал-саймандарды басқарумен, паллеттермен жұмыспен және бөлшектер ағынын бақылаумен біріктіреді. Олар бөлшек тұқымдастары қайталанатын, көлемдер қараусыз жұмысты негіздейтін немесе білікті бүгу жұмыс күшін табу қиын жерлерде әсіресе құнды.
Ымыраға келу икемділікке қатысты. Робот ұяшығы жарамды бөлшектер үшін өте өнімді бола алады, бірақ оған анық анықталған қысқыш қолжетімділігі, бөлшек геометриясы, қалау талаптары және бағдарлама тұрақтылығы қажет. Өте өзгермелі бөлшектер, жиі инженерлік өзгерістер немесе тұрақсыз кіріс дайындамалар автоматтандырудың басқа деңгейіне артықшылық беруі мүмкін.
Процестер аралық тасымалдау да сондай назарға лайық. Зауыт жеке станоктарда жүктегіштер бар болғаны үшін ғана автоматтандырылған бола алмайды. Кесу, қыр алу, бүгу және жинау арасындағы байланыс желінің шынымен ағатынын анықтайды. Кейбір зауыттарда бұл байланыс физикалық — конвейерлер немесе автоматты басқарылатын көлік құралдары арқылы. Басқаларында ол белгіленген паллеттер, цифрлық жұмыс нұсқаулықтары және бағдарламалық жасақтамамен басқарылатын бағыттау арқылы ұйымдастырылады. Екі тәсіл де қажетті көлем мен процесс тәртібіне сай келгенде жұмыс істей алады.
Күрделі жабдыққа инвестиция туралы шешімдер көбіне станок сипаттамасынан басталады. Автоматтандыру жобалары үшін олар өндірістік зерттеуден басталуы тиіс. Мақсат — жұмыс қай жерде күтетінін, неге күтетінін және өткізу қабілетін жақсарту үшін қандай жағдай өзгеруі керектігін анықтау.
Пайдалы талдау төрт саланы қарастыруы керек:
- Ауысым бойынша тиеу, түсіру, баптау және бос тұру уақытын қоса алғанда, жабдықты пайдалану.
- Парақ өлшемдерін, қалыңдық ауқымын, әрлеуді, қор айналымын және сұраныс өзгергіштігін қоса алғанда, материал профилі.
- Партия өлшемдерін, бағыттау күрделілігін, сұрыптау қажеттіліктерін және келесі кезең қуатын қоса алғанда, бөлшектер ағыны.
- Оператордың қолжетімділігін, автопогрузчик қозғалысын, оқытуды, техникалық қызмет көрсетуді және қалпына келтіру рәсімдерін қоса алғанда, жұмыс күші мен қызмет көрсету қажеттіліктері.
Осы факторлар тиісті автоматтандыру деңгейін анықтайды. Дербес лазерлік жүктегіш түнгі ауысымның қуат мәселесін нақты шеше алады. Материал ауысулары жиі болатын және еден алаңы шектеулі жерлерде байланысқан мұнара, лазер және түсіру станциясы жақсырақ инвестиция болуы мүмкін. Бірнеше станок ортақ қорды пайдаланатын және тапсырыс көлемі біріктірілген ағынды қолдайтын жерде кеңірек автоматтандырылған желі негізделуі мүмкін.
Инвестициялық негіздеме сонымен қатар шынайы операциялық болжамдарды қамтуы керек. Қараусыз жұмыс тек материал қолжетімді болғанда, бағдарламалар іске қосылғанда, шығын материалдары басқарылғанда, бөлшектерді қауіпсіз түсіруге болғанда және ақаулық орын алғанда қолдау қолжетімді болғанда ғана құнды. Автоматтандыру қайталанушылықты арттырады, бірақ ол сонымен қатар тәртіпті процесті басқаруды талап етеді.
Физикалық жабдық материалды қозғалтады. Бағдарламалық жасақтама не қозғалу керектігін, ол қайда баруы керектігін және ол қашан қолжетімді болуы керектігін анықтайды. Осы басқару деңгейінсіз зауыт қозғалысты автоматтандыра алады, бірақ бытыраңқы жоспарлауды сақтап қалуы мүмкін.
Өндірісті басқару және жайғастыру бағдарламалық жасақтамасы тапсырыстарды материал қорымен байланыстыра алады, тиісті қорды таңдай алады, жұмысты тиімді топтастыра алады және басымдықтарды станоктар мен сақтау жүйелеріне жеткізе алады. Бұл қолмен деректерді енгізуді азайтады және бүкіл процестегі көрінуді жақсартады. Бұл сондай-ақ зауыттың материалды тиімді пайдаланып жатқанын, жоспарланған мерзімдерді сақтап жатқанын және жұмысты дұрыс ретпен босатып жатқанын бағалауды жеңілдетеді.
Парақты металл өндірісі үшін интеграцияны практикалық деңгейде бағалау керек. Бағдарламалық жасақтама материалды түрі, қалыңдығы және орналасуы бойынша анықтай ала ма? Ол қате парақтың тиелуін болдырмай ала ма? Ол орындалған көлемдер мен ерекшеліктерді жеткізе ала ма? Жоспарлаушылар әр өндіріс кезеңінде не күтіп тұрғанын көре ала ма? Бұл функциялардың тікелей операциялық құндылығы бар, себебі олар операторлар мен басшылар үшін де белгісіздікті азайтады.
Жабдықты орнату автоматтандыру жобасының тек бір бөлігі ғана. Механикалық интерфейстер, электр талаптары, қауіпсіздік жүйелері, материалды сәйкестендіру, бағдарламалық байланыс, оператордың жұмыс ағыны және техникалық қызмет көрсету жауапкершіліктерінің барлығы өндіріс толық қуатқа шыққанға дейін анықталуы керек.
Дәл осы себепті шешім жеткізушісі жабдықты таңдаудай маңызды. Жоғары деңгейлі станоктарды, автоматтандырылған сақтауды, робототехниканы және бағдарламалық жасақтаманы қамтитын жоба үйлестірілген орнатуды, іске қосуды, оқытуды және кейінгі қызмет көрсетуді талап етеді. Өндіріс тобына қалыпты жұмыс, материал ерекшеліктері, дабыл жағдайларын шешу және тұрақты техникалық қызмет көрсету үшін анық рәсімдер қажет. Басшылыққа жүйенің күтілетін пайданы беріп жатқанын көрсететін өнімділік көрсеткіштері қажет.
Italian Machinery Association (Итальян машина жасаушылар қауымдастығы) мұндай жобаларға станок технологиясын, қойма автоматтандыруын, бағдарламалық жасақтаманы, орнатуды және техникалық қолдауды біріктіретін байланысқан өндіріс жүйелері ретінде қарайды. Практикалық құндылық бір-бірімен байланыссыз жабдықтар жиынтығында емес, тапсырыс берушінің нақты ағынына арналып жасалған шешімде жатыр.
Кезеңдік тәсіл ең негізделген коммерциялық және техникалық шешім бола алады. Өндіруші алдымен лазерлік тиеу мен түсіруді автоматтандыруы, содан кейін материал сақтауды қосуы, ал сұраныс өскен сайын кейінгі сұрыптау немесе бүгу автоматтандыруын қосуы мүмкін. Бұл жоғары қуатқа жол сақтай отырып, тәуекелді бақылайды.
Негізгісі — бірінші кезеңді болашақ жайғасымды ескере отырып жоспарлау. Кеңейту үшін орын қалдырыңыз, үйлесімді басқару архитектурасын таңдаңыз және кеңейтуге болмайтын материал ағынын жасаудан аулақ болыңыз. Ең арзан дербес нұсқаны сатып алу, егер ол келесі жаңартуға кедергі жасаса, қымбатқа түсуі мүмкін.
Жақсы жобаланған өңдеу жүйесі зауытты тек орнату күні әсерлі етіп қана қоймай, оның ең жүктелген күнінде жұмыс істеуді жеңілдетуі керек. Материал әрбір станокқа дұрыс жағдайда, дұрыс уақытта, дұрыс цифрлық нұсқаумен келгенде, өндіріс топтары шығарылым, сапа және жеткізу міндеттемелеріне назар аудара алады.
Материал ағыны парақты металл өндірісін қай жерде шектейді
Көптеген өндіріс кәсіпорындарында бірінші шектеу — станок қуаты емес, материалдың қолжетімділігі. Жоғары өнімді талшықты лазер, егер оператор әрбір парақты қолмен тиеуге, қаңқаларды алып тастауға, бөлшектерді сұрыптауға және келесі бағдарлама басталар алдында келесі материал маркасын табуға тура келсе, күтілетін өнімділікті бере алмайды.Бұл кейінгі кезеңдерге де қатысты. Бүгу учаскесіне толық емес партиялармен келетін бөлшектер үзік-үзік жұмыс тудырады. Анықталмаған бөлшектер сапа қаупін тудырады. Келесі операциядан тым алыс орналасқан паллеттер оператордың уақытын алады және автопогрузчик қозғалысын арттырады. Бұл шағын қолайсыздықтар емес — ауысым бойы олар жабдықты пайдалану деңгейін төмендетіп, жеткізу мерзімдерін бақылауды қиындатады.
Автоматтандырылған өңдеу жұмыс моделін өзгертеді. Тиеу және түсіру құрылғылары кесу станоктарын үздіксіз қамтамасыз етеді. Мұнаралар мен тік сақтау жүйелері қажетті материалды қажетті жерге орналастырады. Конвейерлер, штабельдеушілер, робот ұяшықтары және бөлшектерді сұрыптау шешімдері жұмысты қайталанатын логика бойынша тасымалдайды. Өндірістік бағдарламалық жасақтама материалдың физикалық қозғалысын жайғастыру, бағыттау, қор және тапсырыс басымдықтарымен байланыстырады.
Ең жақсы нәтиже — жай ғана қолмен жасалатын операциялардың азаюы емес. Бұл цехтағы жоспарланбаған шешімдердің азаюы.
Өндіріс кезеңдері бойынша автоматтандырылған материалды өңдеу жүйелері
Кез келген металл өңдеу кәсіпорнына сай келетін жалғыз конфигурация жоқ. Стандартты өлшемдегі парақтардың үлкен көлемін өңдейтін кәсіпорынның қажеттіліктері материалдар жиі ауыстырылатын, өлшемнен тыс дайындамалары бар және қысқа өндіріс сериялары бар тапсырыс бойынша жұмыс істейтін шеберханадан өзгеше. Жүйенің құрылымы өндіріс құрылымына сай болуы тиіс.
Шикізатты сақтау және станоктарды қамтамасыз ету
Автоматты тиеу жүйелері көбіне лазерлік кесу, штампілеу және аралас штампілеу-лазер операциялары үшін бірінші практикалық қадам болып табылады. Олар парақтарды паллет станциясынан, кассета жүйесінен немесе сақтау мұнарасынан тікелей станокқа беруі мүмкін. Түсіру жүйелері одан кейін қолданылуына байланысты өңделген парақтарды, қаңқаларды немесе дайын дайындамаларды алып тастайды.Бірнеше материал, қалыңдық және маркамен жұмыс істейтін өндірістер үшін тік қойма едәуір үлкен пайда әкелуі мүмкін. Ол қорды орталықтандырады, парақтарды зақымданудан қорғайды, еден алаңын пайдалануды азайтады және қорды жалғанған өндіріс жабдығына қолжетімді етеді. Дұрыс интеграцияланғанда сақтау пассивті сөре орнынан белсенді өндіріс ресурсына айналады.
Маңызды сұрақ — цикл уақыты. Тиеу жүйесі станоктың күтуін болдырмау үшін материалды жеткілікті жылдам толықтыруы керек. Ол сондай-ақ өндірісте қолданылатын парақ форматтарына, салмағына, беткі қабат жағдайына және қорғаныс пленкаларына сай болуы керек. Тек стандартты көміртекті болат парақтарға арналған жүйе нәзік тот баспайтын болатқа, алюминийге немесе алдын ала өңделген материалға сай келмеуі мүмкін.
Бөлшектерді алу, сұрыптау және буферлеу
Парақ өңделгеннен кейін, егер бөлшектер араласып кетсе, зақымдалса немесе бақыланбайтын кезекте тұрып қалса, құндылық тез жоғалуы мүмкін. Автоматтандырылған түсіру және сұрыптау жүйелері компоненттерді тапсырыс, бүгу бағдарламасы, тораптама немесе межелі орын бойынша бөле алады. Бұл қадағалауды жақсартады және жоғары өнімді кесу жабдығының айналасындағы қолмен сұрыптау жүктемесін азайтады.Әр өндіріске толық автоматтандырылған сұрыптау қажет емес. Азырақ әртүрлілігі бар ортада белгіленген паллеттерге автоматты түсіру жеткілікті болуы мүмкін. Дегенмен бірнеше тапсырыс бойынша көптеген кішкентай бөлшектер шығаратын өндірушілер үшін сұрыптау мен буферлеу жұмыс күшіне тәуелділіктің және өндіріс қателерінің маңызды көзін жоюы мүмкін.
Буфер сыйымдылығы да маңызды. Егер бөлшектер кесуден буферге автоматты түрде өтсе, ал бүгу учаскесі баптауды ауыстыру кезінде оларды қабылдай алмаса, жүйеге анық белгіленген ұстап тұру стратегиясы қажет. Автоматтандыру қалыпты ауытқуларды сіңіруі керек, кептелісті бір процестен екіншісіне ауыстырмауы керек.
Бүгу, робототехника және процестер аралық тасымалдау
Автоматтандырылған бүгу ұяшықтары бүгу престерін немесе панель бүгу машиналарын роботтармен, құрал-саймандарды басқарумен, паллеттермен жұмыспен және бөлшектер ағынын бақылаумен біріктіреді. Олар бөлшек тұқымдастары қайталанатын, көлемдер қараусыз жұмысты негіздейтін немесе білікті бүгу жұмыс күшін табу қиын жерлерде әсіресе құнды.Ымыраға келу икемділікке қатысты. Робот ұяшығы жарамды бөлшектер үшін өте өнімді бола алады, бірақ оған анық анықталған қысқыш қолжетімділігі, бөлшек геометриясы, қалау талаптары және бағдарлама тұрақтылығы қажет. Өте өзгермелі бөлшектер, жиі инженерлік өзгерістер немесе тұрақсыз кіріс дайындамалар автоматтандырудың басқа деңгейіне артықшылық беруі мүмкін.
Процестер аралық тасымалдау да сондай назарға лайық. Зауыт жеке станоктарда жүктегіштер бар болғаны үшін ғана автоматтандырылған бола алмайды. Кесу, қыр алу, бүгу және жинау арасындағы байланыс желінің шынымен ағатынын анықтайды. Кейбір зауыттарда бұл байланыс физикалық — конвейерлер немесе автоматты басқарылатын көлік құралдары арқылы. Басқаларында ол белгіленген паллеттер, цифрлық жұмыс нұсқаулықтары және бағдарламалық жасақтамамен басқарылатын бағыттау арқылы ұйымдастырылады. Екі тәсіл де қажетті көлем мен процесс тәртібіне сай келгенде жұмыс істей алады.
Жабдықтан емес, тар жерден бастаңыз
Күрделі жабдыққа инвестиция туралы шешімдер көбіне станок сипаттамасынан басталады. Автоматтандыру жобалары үшін олар өндірістік зерттеуден басталуы тиіс. Мақсат — жұмыс қай жерде күтетінін, неге күтетінін және өткізу қабілетін жақсарту үшін қандай жағдай өзгеруі керектігін анықтау.Пайдалы талдау төрт саланы қарастыруы керек:
- Ауысым бойынша тиеу, түсіру, баптау және бос тұру уақытын қоса алғанда, жабдықты пайдалану.
- Парақ өлшемдерін, қалыңдық ауқымын, әрлеуді, қор айналымын және сұраныс өзгергіштігін қоса алғанда, материал профилі.
- Партия өлшемдерін, бағыттау күрделілігін, сұрыптау қажеттіліктерін және келесі кезең қуатын қоса алғанда, бөлшектер ағыны.
- Оператордың қолжетімділігін, автопогрузчик қозғалысын, оқытуды, техникалық қызмет көрсетуді және қалпына келтіру рәсімдерін қоса алғанда, жұмыс күші мен қызмет көрсету қажеттіліктері.
Осы факторлар тиісті автоматтандыру деңгейін анықтайды. Дербес лазерлік жүктегіш түнгі ауысымның қуат мәселесін нақты шеше алады. Материал ауысулары жиі болатын және еден алаңы шектеулі жерлерде байланысқан мұнара, лазер және түсіру станциясы жақсырақ инвестиция болуы мүмкін. Бірнеше станок ортақ қорды пайдаланатын және тапсырыс көлемі біріктірілген ағынды қолдайтын жерде кеңірек автоматтандырылған желі негізделуі мүмкін.
Инвестициялық негіздеме сонымен қатар шынайы операциялық болжамдарды қамтуы керек. Қараусыз жұмыс тек материал қолжетімді болғанда, бағдарламалар іске қосылғанда, шығын материалдары басқарылғанда, бөлшектерді қауіпсіз түсіруге болғанда және ақаулық орын алғанда қолдау қолжетімді болғанда ғана құнды. Автоматтандыру қайталанушылықты арттырады, бірақ ол сонымен қатар тәртіпті процесті басқаруды талап етеді.
Бағдарламалық жасақтама — басқару деңгейі
Физикалық жабдық материалды қозғалтады. Бағдарламалық жасақтама не қозғалу керектігін, ол қайда баруы керектігін және ол қашан қолжетімді болуы керектігін анықтайды. Осы басқару деңгейінсіз зауыт қозғалысты автоматтандыра алады, бірақ бытыраңқы жоспарлауды сақтап қалуы мүмкін.Өндірісті басқару және жайғастыру бағдарламалық жасақтамасы тапсырыстарды материал қорымен байланыстыра алады, тиісті қорды таңдай алады, жұмысты тиімді топтастыра алады және басымдықтарды станоктар мен сақтау жүйелеріне жеткізе алады. Бұл қолмен деректерді енгізуді азайтады және бүкіл процестегі көрінуді жақсартады. Бұл сондай-ақ зауыттың материалды тиімді пайдаланып жатқанын, жоспарланған мерзімдерді сақтап жатқанын және жұмысты дұрыс ретпен босатып жатқанын бағалауды жеңілдетеді.
Парақты металл өндірісі үшін интеграцияны практикалық деңгейде бағалау керек. Бағдарламалық жасақтама материалды түрі, қалыңдығы және орналасуы бойынша анықтай ала ма? Ол қате парақтың тиелуін болдырмай ала ма? Ол орындалған көлемдер мен ерекшеліктерді жеткізе ала ма? Жоспарлаушылар әр өндіріс кезеңінде не күтіп тұрғанын көре ала ма? Бұл функциялардың тікелей операциялық құндылығы бар, себебі олар операторлар мен басшылар үшін де белгісіздікті азайтады.
Интеграция мен қолдау нәтижені анықтайды
Жабдықты орнату автоматтандыру жобасының тек бір бөлігі ғана. Механикалық интерфейстер, электр талаптары, қауіпсіздік жүйелері, материалды сәйкестендіру, бағдарламалық байланыс, оператордың жұмыс ағыны және техникалық қызмет көрсету жауапкершіліктерінің барлығы өндіріс толық қуатқа шыққанға дейін анықталуы керек.Дәл осы себепті шешім жеткізушісі жабдықты таңдаудай маңызды. Жоғары деңгейлі станоктарды, автоматтандырылған сақтауды, робототехниканы және бағдарламалық жасақтаманы қамтитын жоба үйлестірілген орнатуды, іске қосуды, оқытуды және кейінгі қызмет көрсетуді талап етеді. Өндіріс тобына қалыпты жұмыс, материал ерекшеліктері, дабыл жағдайларын шешу және тұрақты техникалық қызмет көрсету үшін анық рәсімдер қажет. Басшылыққа жүйенің күтілетін пайданы беріп жатқанын көрсететін өнімділік көрсеткіштері қажет.
Italian Machinery Association (Итальян машина жасаушылар қауымдастығы) мұндай жобаларға станок технологиясын, қойма автоматтандыруын, бағдарламалық жасақтаманы, орнатуды және техникалық қолдауды біріктіретін байланысқан өндіріс жүйелері ретінде қарайды. Практикалық құндылық бір-бірімен байланыссыз жабдықтар жиынтығында емес, тапсырыс берушінің нақты ағынына арналып жасалған шешімде жатыр.
Қажет болғанда автоматтандыруды кезең-кезеңмен құрыңыз
Кезеңдік тәсіл ең негізделген коммерциялық және техникалық шешім бола алады. Өндіруші алдымен лазерлік тиеу мен түсіруді автоматтандыруы, содан кейін материал сақтауды қосуы, ал сұраныс өскен сайын кейінгі сұрыптау немесе бүгу автоматтандыруын қосуы мүмкін. Бұл жоғары қуатқа жол сақтай отырып, тәуекелді бақылайды.Негізгісі — бірінші кезеңді болашақ жайғасымды ескере отырып жоспарлау. Кеңейту үшін орын қалдырыңыз, үйлесімді басқару архитектурасын таңдаңыз және кеңейтуге болмайтын материал ағынын жасаудан аулақ болыңыз. Ең арзан дербес нұсқаны сатып алу, егер ол келесі жаңартуға кедергі жасаса, қымбатқа түсуі мүмкін.
Жақсы жобаланған өңдеу жүйесі зауытты тек орнату күні әсерлі етіп қана қоймай, оның ең жүктелген күнінде жұмыс істеуді жеңілдетуі керек. Материал әрбір станокқа дұрыс жағдайда, дұрыс уақытта, дұрыс цифрлық нұсқаумен келгенде, өндіріс топтары шығарылым, сапа және жеткізу міндеттемелеріне назар аудара алады.


